Představa o vývoji a přípravě nátěrové hmoty u laické veřejnosti, ale i u některých obchodníků s barvami, bývá často mylná. Také otázka „co se dá ještě dnes zkoumat na nátěrových hmotách“ svědčí o neznalosti. Setkávám se i s názorem, že výroba barev je otázkou zamíchání několika kapalin a prášků pod míchadlem – a je to. Tento článek by měl čtenáře stručně seznámit s problematikou formulace nátěrových hmot.
Co znamená formulace nátěrové hmoty
Formulace nátěrové hmoty znamená proces sestavování receptury tak, aby splňovala veškeré požadavky zadavatele, vyhověla všem platným právním předpisům, požadavkům na zdravotní nezávadnost a měla při nejnižší možné ceně zároveň co nejlepší vlastnosti. Každý z vyjmenovaných bodů má svá úskalí. Některé požadavky zákazníka na vlastnosti a kvalitu výsledného produktu jsou protichůdné. Například kombinace vysoké tvrdosti a výborné pružnosti je dosažitelná obtížně pouze u některých špičkových materiálů, samozřejmě také za vysokou cenu. V oblasti právních předpisů se vyskytují četná omezení, která se týkají obsahu toxických látek. Dříve oblíbený suřík (ortoolovičitan olovnatý) nebo zinková žluť (chroman zinečnatý) musí být v nových formulacích nahrazeny netoxickými pigmenty. Podobně jsou na tom i další sloučeniny olova, barya, kadmia, rtuti, chromu, cínu a nežádoucí jsou i sloučeniny zinku. Na index se postupně dostávají i další chemické prvky a jejich sloučeniny. Paradoxem je, že uvedené látky jsou zpravidla nejúčinnější antikorozní pigmenty, nejjasnější a nejstabilnější odstíny červené a žluté s vysokou kryvostí, vynikající prostředky urychlující zasychání syntetických barev a reakci dvousložkových hmot apod. Navíc jsou tyto materiály také cenově dostupnější než jejich moderní netoxické náhrady.

Laboratorní mlýn
Použití a technika nanášení
Před začátkem formulačních prací musíme znát, pro jaké použití je nátěrová hmota určena a jakou technikou bude barva nanášena na podklad. Jde-li o základ či email vystavený povětrnosti nebo pro vnitřní použití, zda natíraný podklad bude dřevo, kov či minerální povrch, jak bude nátěr chemicky a korozně zatížen atd. Podle toho je třeba vybrat vhodné pojivo a rozhodnout, zda bude pojivo rozpouštědlové nebo vodou ředitelné. V minulém století byla odpověď jednoduchá, ale v oblasti pojiv došlo k bouřlivému rozvoji a téměř všechna rozpouštědlová pojiva mají dnes navzdory přírodním zákonům své vodou ředitelné ekvivalenty. Pokud by koncem osmdesátých let někdo tvrdil, že jednou budeme používat vodou ředitelné dvousložkové polyuretany, byl by pravděpodobně označen přinejmenším za fantastu. Původní tvrdidla pro rozpouštědlové dvousložkové polyuretany se totiž s vodou i s vzdušnou vlhkostí zásadně nesnášejí. Vzhledem k jejich chemické reakci s vodou se tvoří bubliny, které znehodnotí povrch nátěru. Dnes při výběru pojiva více než kdy dříve rozhoduje ochrana zdraví a bezpečnost práce, která je kritickým bodem u rozpouštědlových nátěrů. Dále formulátor rozhoduje o kompozici výsledné nátěrové hmoty. Pro dekorativní účely, použití v domácnosti, v dílně, obecně pro hobby (DoItYourself) sektor je nejčastěji volen jednosložkový systém. V profi sektoru pro náročnější aplikace, např. na kvalitní odolné nátěry podlah, jsou často používány dvousložkové rozpouštědlové a bezrozpouštědlové systémy, protože mají unikátní mechanickou, chemickou a korozní odolnost.
Volba pojiva a rozpouštědla
S volbou pojiva souvisí i volba rozpouštědla. Ta se v současné době dostává do popředí vzhledem ke zvýšenému legislativnímu tlaku. Doposud běžně užívaná aromatická rozpouštědla (toluen, xylen) jsou postupně nahrazována jinými typy sloučenin s méně závažnými účinky na lidský organismus. Použití vodou ředitelných barev se jeví výhodnější, ale v celé řadě těchto systémů je vysoký obsah organických rozpouštědel, která plní funkci koalescentu, tj. látky umožňující vzájemné slepení kuliček polymeru a vytvoření hladkého filmu bez prasklin. Obsah organických těkavých látek označovaný jako VOC je důležitým parametrem výrobku. Jsou normované tabulky s limitními hodnotami VOC v gramech rozpouštědla na litr barvy pro jednotlivé typy nátěrů i pro nátěrové systémy. Tak pro nátěry automobilů ve výrobě musí být základní barva i pigmentovaný base coat vodou ředitelný a jen vrchní lak rozpouštědlový, aby byla splněna požadovaná hodnota VOC 420 g/l. Nepochybnou zajímavostí při stanovení VOC u vodou ředitelných barev je, že se jeho hodnota vypočte se zanedbáním přítomnosti vody, což mnoho systémů staví po stránce obsahu VOC na úroveň klasických rozpouštědlových barev.
Pigmenty a plniva
Druhou základní částí barev jsou pigmenty a plniva. Při jejich volbě hraje významnou roli funkce, kterou bude nátěr plnit. U základních nátěrů je to především přilnavost k podkladu a ochranná funkce, u vrchních nátěrů se kromě estetické funkce požaduje mechanická i chemická odolnost, stabilita odstínu a lesku v daném prostředí. Pigmenty a plniva jsou materiály přírodního a syntetického původu dodávané ve formě prášku. Rozdíl mezi pigmentem a plnivem je dán indexem lomu světla, který určuje kryvost materiálu, tedy tloušťku nátěru, která zakryje podklad. Pigmenty mají v nátěrové hmotě zajistit právě estetickou stránku: barevný odstín, kryvost, bělost, popř. i speciální metalický efekt. U základních barev plní i některé další funkce, jako je např. antikorozní účinek. Plniva doplňují obsah pevných látek, což výrazně snižuje výslednou cenu barvy, protože plniva jsou mnohem levnější než pigmenty. V řadě případů také vhodný výběr plniva zlepší mechanické i optické vlastnosti nátěru. Práškové materiály mají totiž různý tvar částic. Lístkové pigmenty i plniva zvyšují bariérový efekt tím, že poskládané jako tašky na střeše ztěžují cestu kyslíku a vodní páry k podkladu.

Jehličkovitá plniva zase zlepšují mechanické vlastnosti nátěru, kdy působí jako ocelová výztuž v betonu. Objemový poměr pigmentů a plniv k pojivu je veličina nazývaná OKP (objemová koncentrace pigmentů), mezinárodně PVC (Pigment Volume Concentration), která výrazně ovlivňuje všechny vlastnosti nátěrové hmoty. S rostoucí hodnotou OKP klesá lesk, roste propustnost pro plyny i kapaliny, zmenšuje se tvorba puchýřů a roste tvorba koroze (obr. 1).
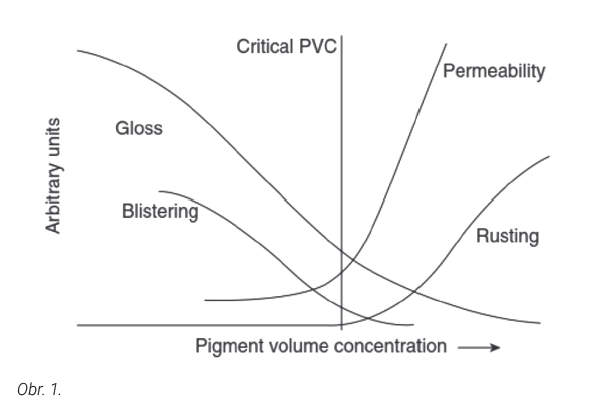
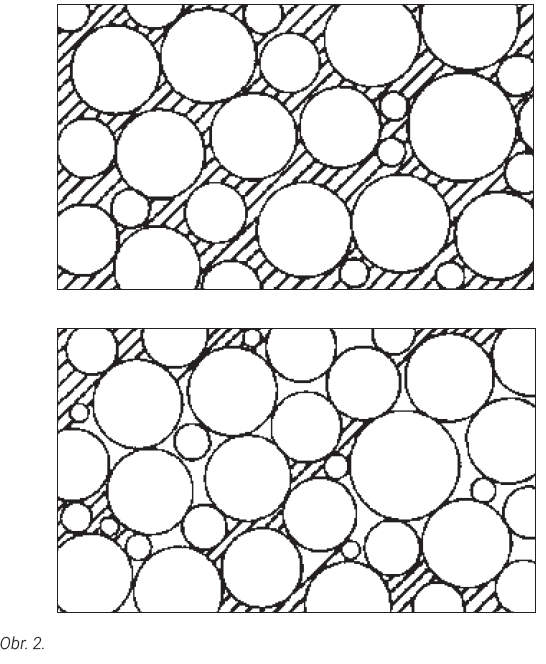
V převážné většině formulovaných systémů jsou veškeré částice pigmentů a plniv zcela smočeny pojivem, což zajišťuje soudržnost vrstvy, a tím i dobrou mechanickou, chemickou a korozní odolnost. Důležitou roli hraje velikost částic sypkých materiálů. Čím menší jsou částice pigmentu, tím větší má pigment měrný povrch, a tím více pojiva je zapotřebí pro dokonalé smočení všech částic. Pigmenty a plniva se proto charakterizují tzv. spotřebou oleje, což je hmotnost lněného oleje nutná ke smočení 100 g pigmentu. Tato veličina udává kritickou objemovou koncentraci (CPVC), což je stav, kdy je pigment právě zcela smočen pojivem a prostor mezi částicemi je právě vyplněn pojivem (obr. 2 nahoře). Překročení této meze, kdy chybí pojivo k vyplnění prostoru mezi částicemi (obr. 2 dole), vede k dramatickému zhoršení vlastností nátěru (obr. 1).
Smáčení, dispergace a stabilizace pigmentů představuje proces, při němž se vytvoří pigmentová pasta, stabilní soustava jednotlivých malých částic pigmentu v pojivu pomocí dispergačního aditiva a pojiva v laboratorním mlýnu. Malý v tomto případě znamená jednotky, maximálně desítky mikrometrů. K tomu je zapotřebí extrémně vysoké množství energie. Je to, jako když mícháte mouku do vajíčka tak, aby tam nebyly hrudky. Molekula dispergačního aditiva obsahuje část snášenlivou s pojivem a řetězec, který má afinitu k pigmentu. Vytvořené částice pigmentu obalené dispergátorem jsou vzájemně odpuzovány nábojem nebo stericky, což slouží ke stabilizaci pigmentové disperze a zabraňuje flokulaci těchto částic.
Použití odpěňovačů
Při smáčení pigmentů a plniv je do barvy vneseno mnoho vzduchu zachyceného na povrchu sypkých hmot. Disperzanty stejně jako saponáty podporují vznik pěny a vzduch se do barvy dostává při vlastní činnosti dispergačního zařízení. Proto je nutné v řadě případů, u vodou ředitelných systémů bez výjimky, používat odpěňovače. Jedná se o přípravky na bázi silikonů, minerálních olejů a podobných látek. K odstranění bublin dochází tak, že odpěňovač narušuje tenkou blanku obklopující uzavřený vzduch a umožňuje její prasknutí a únik vzduchu z nátěru. V současnosti existuje více než tisíc různých odpěňovačů. Zvolit ten nejvhodnější pro daný systém a optimalizovat jeho dávkování je složitý úkol.
Úloha aditiv
Povrch nátěru nebývá vždy zcela kvalitní, k čemuž přispívá často i míchání vzájemně nemísitelných složek v jednom systému. Proto byla vyvinuta aditiva, která mají za úkol vyrovnat povrch nátěru a odstranit povrchové vady (defekty), jako jsou stopy po tazích štětcem, krátery, dolíky, nesmočená místa na podkladu, a celou řadu dalších jevů způsobených zejména rozdílným povrchovým napětím nátěru a podkladu, ale také nátěru a poletujícího prachu. Sortiment těchto přípravků je pestrý a tvoří ho nejčastěji silikony, akryláty a polymery s obsahem fluoru. Použití těch posledně jmenovaných je v poslední době omezováno, neboť sloučeniny fluoru jsou považovány za nezničitelné a zůstávají v životním prostředí. Neexistují univerzální aditiva pro všechna pojiva a záleží na zkušenostech formulátora, kolik času mu volba vhodného aditiva zabere. Výčet užívaných aditiv tím není ani zdaleka vyčerpán. Pro řadu systémů jsou zapotřebí katalyzátory i inhibitory chemické reakce, urychlovače zasychání, inhibitory bleskové koroze u vodou ředitelných hmot, UV absorbéry, vosky pro úpravu povrchu, pohlcovače vlhkosti, modifikátory viskozity atd. Modifikátory viskozity mají pro spotřebitele nátěrových hmot zásadní význam. Tyto prostředky zvyšují viskozitu barvy v klidu, a zabraňují tak usazování
pigmentů. Pokud barvu zamícháme, viskozita prudce klesne a umožňuje bezproblémové nanášení a rozliv filmu. Po krátké době viskozita opět narůstá, a nátěr pak na svislých plochách nestéká.
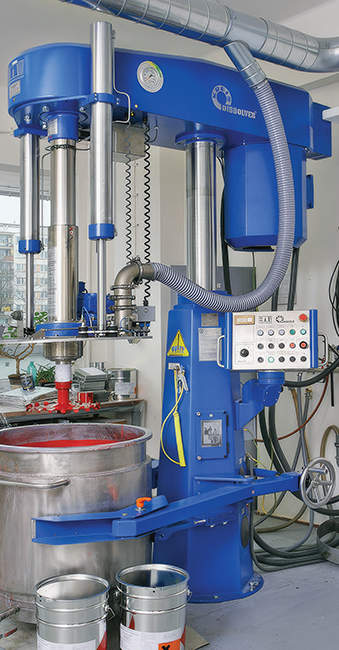
Průmyslový dispergátor.
Mnoho aditiv působí vzájemně proti sobě nebo má negativní vlastnosti, které je třeba korigovat přídavkem jiného aditiva nebo úpravou koncentrace již použitých aditiv. Protichůdný účinek disperzantů a odpěňovačů byl již zmíněn. Vyšší koncentrace odpěňovačů s nízkým povrchovým napětím vede k tvorbě defektů na nátěru označovaných jako „rybí oka“. Odstranění těchto defektů se docílí přídavkem rozlivových a protikráterových aditiv, která snižují povrchové napětí, ale zároveň zvyšují tendenci k pěnění. Nastavení optimálního dávkování těchto aditiv je obtížná práce a vyžaduje dlouhodobé zkušenosti.
Hodnocení nátěrů
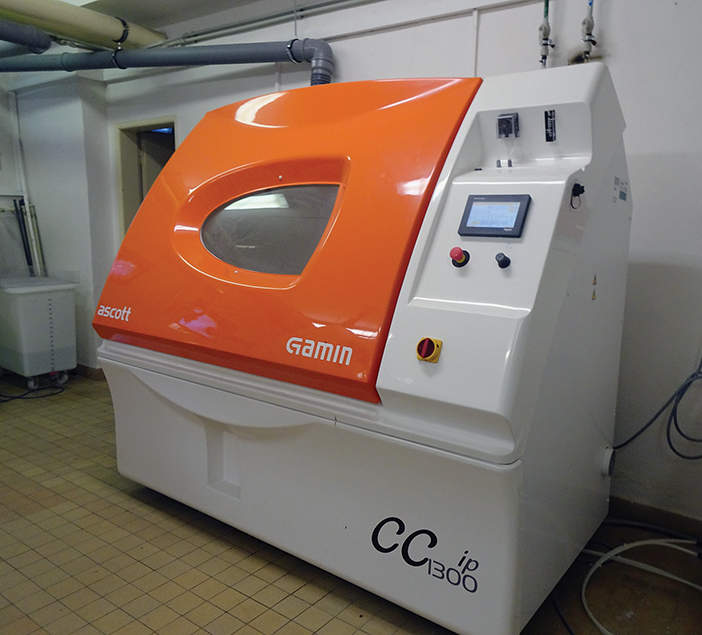
Poté, co je připraveno mnoho laboratorních vzorků nátěrových hmot s různým obsahem pigmentů a proměnlivým obsahem jednotlivých složek, které vytvářejí nátěry bez povrchových defektů, nastupuje vlastní hodnocení nátěrů nanesených na různých podkladech způsoby, které simulují skutečné použití v praxi. Kromě stanovení doby zasychání, tvrdosti, lesku, barevného odstínu, bělosti provádíme také mechanické zkoušky, jako přilnavost, odolnost při úderu, ohybu, při pomalém vtlačování kuličky (hloubení), odolnost otěru a obrusu. Antikorozní účinnost barev je vyhodnocována pomocí urychlených zkoušek v atmosféře solné mlhy nebo oxidu siřičitého. Předpokládanou stabilitu na povětrnosti lze rovněž ověřit pomocí urychlených zkoušek v zařízení QUV nebo Xenotest, které poskytnou výsledek asi 30x rychleji, tj. dvanáct dní v QUV odpovídá asi jednomu roku přirozeného stárnutí na povětrnosti. Pokud zjištěné vlastnosti nesplňují požadavky zadavatele, musí se upravit OKP, vyměnit nebo navýšit použitý pigment, znovu optimalizovat množství a typ použitých aditiv a testování provést znovu. Celá tvorba formulace zabere zkušenému výzkumníkovi 6 až 12 měsíců, i když se nejedná o nepřetržitou práci, protože nátěry se hodnotí v časových intervalech, obvykle 1, 3, 7, 14, 28 a 48 dní po nanesení.
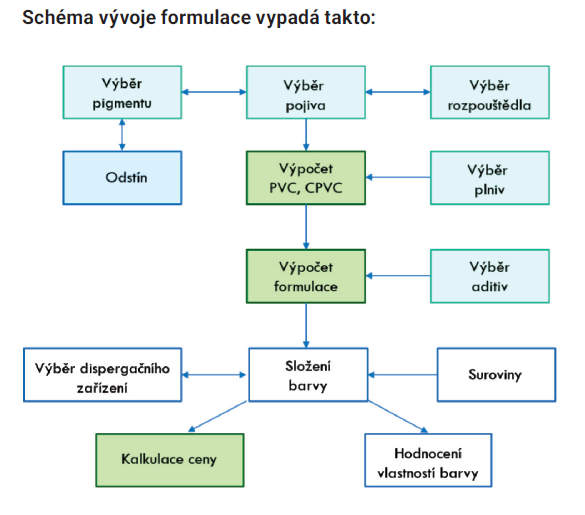
Po dokončení laboratorních testů a optimalizaci složení nastává poloprovozní ověření a doporučení vhodného výrobního zařízení. Tento krok je nezbytný, protože rozdíl v účinnosti laboratorních a provozních zařízení je někdy natolik výrazný, že je třeba učinit ještě další zásahy do receptury.
Závěrem je třeba dodat, že úspěšnost formulace je dána zejména výslednými materiálovými náklady. Jestliže výrobek svou cenou není schopný konkurence ve své kategorii, je stejně tak málo prospěšný jako špatně formulovaná barva.
Ing. Richard Milič, CSc.
richard.milic@synpo.cz